آجر یکی از قدیمی ترین و پرکاربردترین مصالح ساختمانی است که از دل خاک و آتش به وجود می آید. این محصول ساده اما پرکاربرد، پشت سر یک فرآیند صنعتی دقیق و چند مرحله ای قرار دارد که هر بخش آن نقش مهمی در کیفیت نهایی محصول ایفا می کند. از انتخاب خاک رس مناسب گرفته تا پخت نهایی در کوره های صنعتی، هر گام باید با دقت و اصول مشخصی انجام شود تا آجری محکم، یکدست و بادوام تولید شود. در ادامه این مقاله، تمام مراحل تولید آجر را به صورت گام به گام و کامل بررسی می کنیم تا تصویری روشن از این صنعت به دست آورید.
مراحل تولید آجر؛ از استخراج خاک تا پخت در کوره
مراحل تولید آجر، مجموعه ای از فرآیندهای دقیق و پیوسته است که از آماده سازی مواد اولیه آغاز می شود و تا پخت و بسته بندی محصول نهایی ادامه پیدا می کند. در این بخش به بررسی مراحل تولید آجر می پردازیم.
انتخاب و استخراج مواد اولیه
اولین گام در تولید آجر، انتخاب خاک رس مناسب از معادن یا زمین های حاوی رس است. خاک رس تأثیر مستقیمی بر استحکام نهایی آجر دارد و باید عاری از سنگ ریزه و مواد آلی باشد. معمولا خاک از عمق های مشخصی از زمین استخراج می شود تا خلوص بیشتری داشته باشد. ماشین آلات سنگین مانند بیل مکانیکی برای استخراج حجم زیاد خاک استفاده می شوند. پس از استخراج، خاک به کارخانه منتقل شده و در محوطه ای مخصوص انباشته می شود. این انبار کردن به مدت چند هفته کمک می کند خاک هوا بخورد و یکنواخت تر شود.
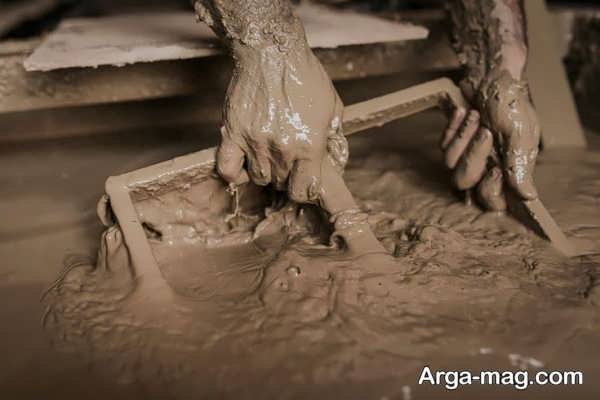
آماده سازی و خردایش خاک رس
پس از استراحت اولیه، خاک رس وارد مرحله خردایش می شود تا به ذرات ریز و یکدست تبدیل شود. دستگاه های خرد کن و آسیاب، کلوخه های بزرگ خاک را می شکنند و بافت آن را نرم تر می کنند. در این مرحله سنگ ها و ناخالصی های درشت با الک یا سیستم های جداساز حذف می شوند. یکنواختی دانه بندی خاک نقش زیادی در کیفیت آجر نهایی دارد. هر چه خاک نرم تر و یکدست تر باشد، محصول نهایی از استحکام بیشتری برخوردار خواهد بود. این مرحله معمولا چند بار تکرار می شود تا نتیجه مطلوب حاصل شود.
اضافه کردن آب و مواد کمکی
بعد از خردایش، آب به تدریج به خاک اضافه می شود تا خمیر رس شکل بگیرد. میزان آب باید دقیق کنترل شود چون رطوبت زیاد یا کم باعث ترک خوردگی آجر می شود. گاهی اوقات موادی مانند خاک اره یا خاکستر برای کاهش وزن و بهبود عایق بودن آجر اضافه می شود. در برخی کارخانه ها از مواد معدنی دیگر برای رنگ یا استحکام بیشتر استفاده می کنند. این ترکیب باید کاملا هماهنگ و بدون توده باشد. کنترل کیفیت در این مرحله نقش تعیین کننده ای در مراحل بعدی دارد.
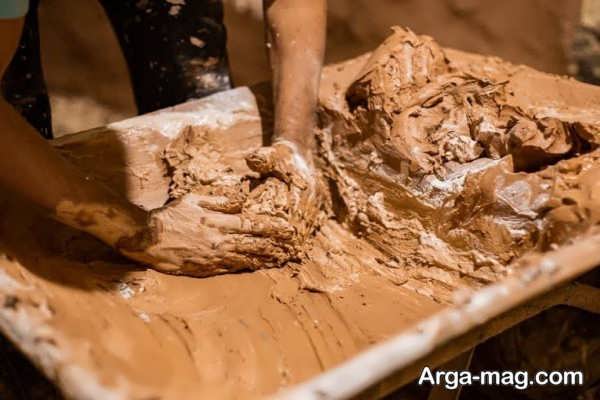
مخلوط کردن و همگن سازی خمیر
خاک و آب و مواد افزودنی وارد دستگاه میکسر می شوند تا خمیری یکدست و بدون حباب هوا تولید شود. این دستگاه ها با پره های چرخان، مواد را به طور کامل با هم مخلوط می کنند. حباب های هوا در داخل خمیر می توانند در حین پخت باعث ترک خوردن آجر شوند، پس لازم است کاملا خارج شوند. برخی کارخانه ها از دستگاه های خلأ برای حذف کامل هوا استفاده می کنند. خمیر نهایی باید نرم، چسبنده و قابل شکل دهی باشد. این مرحله معمولا چند دقیقه تا نیم ساعت بسته به حجم تولید طول می کشد.
قالب گیری دستی
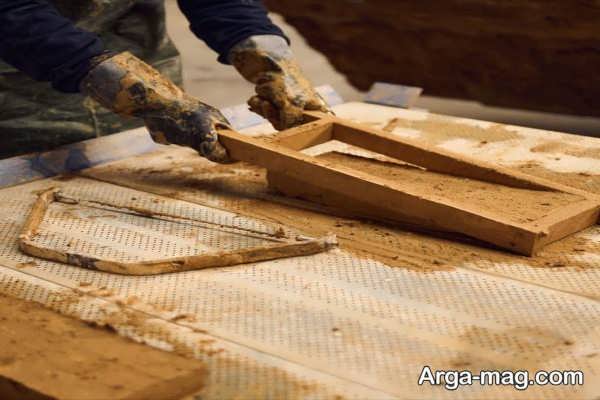
در روش های سنتی، خمیر رس به صورت دستی داخل قالب های چوبی یا فلزی ریخته می شود. کارگر با فشار دادن خمیر در قالب، شکل اولیه آجر را ایجاد می کند. سطح قالب معمولا با خاک یا شن پوشانده می شود تا خمیر به آن نچسبد. این روش هر چند کند است اما هنوز در برخی مناطق و برای آجرهای سنتی استفاده می شود. پس از پر شدن قالب، سطح اضافی خمیر با یک تیغه صاف می شود. سپس قالب برداشته شده و آجر خام روی زمین قرار می گیرد تا خشک شود.
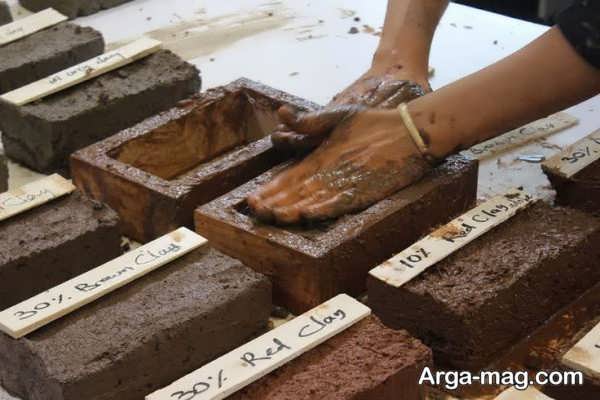
قالب گیری نیمه خودکار
در کارخانه های نیمه صنعتی، دستگاه های پرس از فشار مکانیکی برای شکل دهی خمیر در قالب استفاده می کنند. این روش به سرعت تولید را نسبت به روش دستی چند برابر افزایش می دهد. کارگر همچنان در بخش هایی از فرآیند مانند پر کردن قالب یا برداشتن آجر دخالت دارد. فشار یکنواخت دستگاه باعث می شود آجرها از نظر ابعاد و تراکم یکسان تر باشند. این روش برای کارگاه های متوسط با تولید نسبتا بالا مناسب است. کیفیت نهایی نسبت به روش دستی بهبود قالب توجهی دارد.
قالب گیری خودکار با اکستروژن
در کارخانه های صنعتی مدرن، خمیر رس از طریق دستگاه اکسترودر و تحت فشار زیاد از یک قالب فلزی عبور می کند. این فرآیند یک ستون پیوسته از خمیر فشرده تولید می کند که بعدا برش می خورد. اکستروژن باعث می شود ساختار داخلی آجر متراکم و یکنواخت شود. سرعت تولید در این روش بسیار بالاست و برای تولید انبوه مناسب است. دستگاه ها می توانند آجرهای توپر یا سوراخ دار با طرح های مختلف تولید کنند. این روش امروزه رایج ترین شیوه تولید آجر در صنعت است.
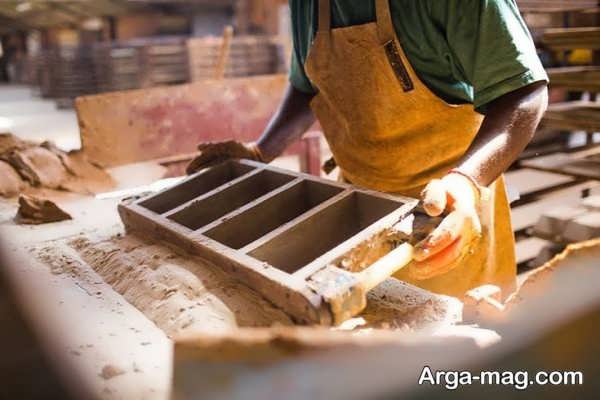
برش آجرهای خام
پس از خروج ستون خمیر از اکسترودر، دستگاه برش با سیم های فلزی آن را به قطعات مساوی تقسیم می کند. دقت این برش تأثیر مستقیمی بر یکنواختی ابعاد آجرهای نهایی دارد. دستگاه های برش مدرن با سنسور و کنترل خودکار، ضخامت هر قطعه را دقیقا تنظیم می کنند. در این مرحله آجرهای معیوب یا ناقص شناسایی و کنار گذاشته می شوند. سرعت تولید باید با سرعت برش هماهنگ باشد تا از تجمع مواد جلوگیری شود.
خشک کردن طبیعی
آجرهای تازه شکل گرفته رطوبت زیادی دارند و باید پیش از پخت خشک شوند. در روش سنتی، آجرها در فضای باز و زیر سایه بان چیده می شوند تا هوا به تدریج رطوبت آن ها را بگیرد. این فرآیند بسته به آب و هوا معمولا چند روز تا چند هفته طول می کشد. چیدن صحیح آجرها با فاصله مناسب از یکدیگر اجازه می دهد هوا به همه سطوح برسد. خشک شدن ناهماهنگ می تواند باعث ترک خوردن یا تاب برداشتن آجر شود. این روش هر چند کم هزینه است اما به فضای زیاد و زمان طولانی نیاز دارد.
خشک کردن مصنوعی در اتاقک خشک کن
در کارخانه های صنعتی، آجرهای خام وارد اتاقک های خشک کن با کنترل دما و رطوبت می شوند. این اتاقک ها معمولا از حرارت باقی مانده کوره های پخت برای گرم کردن هوا استفاده می کنند. دمای داخل اتاقک به تدریج افزایش پیدا می کند تا از شوک حرارتی و ترک خوردگی جلوگیری شود. زمان خشک شدن در این روش بسیار کوتاه تر از روش طبیعی بوده، این زمان معمولا بین 24 تا 48 ساعت است. رطوبت نهایی آجر باید به زیر 2 درصد برسد تا برای پخت آماده باشد. این روش کنترل بیشتری بر کیفیت محصول نهایی فراهم می کند.
بازرسی و کنترل کیفیت آجرهای خشک شده
پیش از ورود به کوره، آجرهای خشک شده از نظر ترک خوردگی، شکستگی و یکنواختی ابعاد بررسی می شوند. کارگران یا سیستم های بینایی ماشینی، آجرهای معیوب را از خط تولید جدا می کنند. این بازرسی از هدررفت انرژی و فضای کوره برای پخت آجرهای ناسالم جلوگیری می کند. وزن و رطوبت باقی مانده آجرها نیز در این مرحله اندازه گیری می شود. آجرهایی که استاندارد لازم را ندارند دوباره به چرخه تولید باز می گردند. این کنترل کیفیت اولیه، پایه ای برای کیفیت نهایی محصول است.
چیدن آجر در کوره
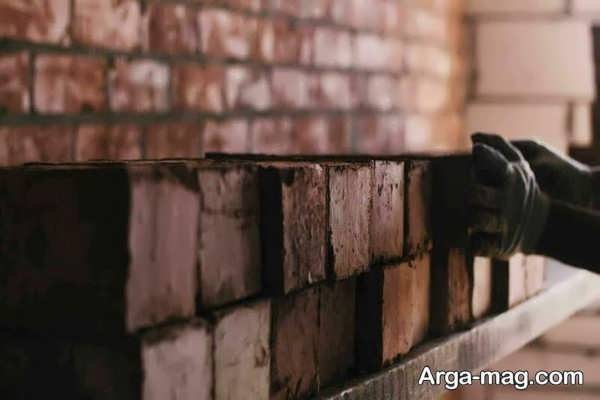
آجرهای تأیید شده با نظم خاصی داخل کوره چیده می شوند تا حرارت به طور یکنواخت به همه قسمت ها برسد. فاصله بین آجرها باید طوری تنظیم شود که هوای گرم بتواند آزادانه جریان یابد. در کوره های تونلی، آجرها روی واگن های مخصوص قرار می گیرند و به آرامی از داخل تونل عبور می کنند. در کوره های دوره ای، چیدمان به صورت ثابت انجام می شود و کل کوره یک جا پخت می شود. نحوه چیدمان تأثیر زیادی بر یکنواختی رنگ و استحکام آجرهای پخته شده دارد.
پخت اولیه و افزایش تدریجی دما
فرآیند پخت با افزایش آهسته دما آغاز می شود تا رطوبت باقی مانده آجر بدون شوک حرارتی خارج شود. دمای کوره در این مرحله معمولا تا حدود 200 تا 400 درجه سانتی گراد افزایش می یابد. افزایش سریع دما می تواند باعث ترک خوردن یا شکستن آجرها شود. این مرحله معمولا چند ساعت طول می کشد و باید با دقت کنترل شود. سیستم های حسگر مدرن دما را به طور پیوسته اندازه گیری و تنظیم می کنند. هدف اصلی این بخش، آماده سازی آجر برای دمای بالای پخت نهایی است.
پخت نهایی در دمای اوج
در مرحله اصلی پخت، دمای کوره به 900 تا 1100 درجه سانتی گراد می رسد. در این دما، ذرات رس ذوب جزئی پیدا کرده و به یکیدگر می چسبند و ساختاری سفت و متراکم می سازند. این فرآیند شیمیایی که به آن پخت سرامیکی گفته می شود، استحکام نهایی آجر را تعیین می کند. مدت زمان ماندن در این دما بسته به نوع کوره و آجر بین چند ساعت تا یک روز متغیر است. رنگ نهایی آجر در این مرحله بر اساس دما و نوع خاک شکل می گیرد. دمای نامناسب می تواند باعث ایجاد آجرهایی شکننده یا بیش از حد سخت شود.

خنک کردن آجرهای پخته شده
پس از پایان پخت، آجرها باید به آرامی خنک شوند تا از شوک حرارتی و ترک خوردگی جلوگیری شود. هوای گرم خروجی از این مرحله معمولا برای گرم کردن اتاقک های خشک کن بازیافت می شود. کاهش دما به صورت تدریجی و کنترل شده در طول چند ساعت انجام می شود. سرعت خنک شدن باید متناسب با ضخامت و اندازه آجر تنظیم شود. خنک شدن ناگهانی می تواند استحکام آجر را به شدت کاهش دهد. در پایان این مرحله، آجرها به دمای محیط نزدیک می شوند و آماده تخلیه هستند.
تخلیه کوره و جداسازی محصول نهایی
پس از خنک شدن کامل، آجرها از کوره خارج و روی نوار نقاله یا با لیفتراک جا به جا می شوند. کارگران در این مرحله آجرهای شکسته یا معیوب را از محصول سالم جدا می کنند. آجرهای سالم بر اساس ابعاد و استحکام دسته بندی می شوند. سیستم های خودکار در این کارخانه های مدرن این جداسازی را با دقت بالاتری انجام می دهند. آمار تولید و درصد ضایعات نیز در این مرحله ثبت می شود.
درجه بندی و کنترل کیفیت نهایی
آجرهای تولید شده بر اساس استانداردهای مشخصی از نظر مقاومت فشاری، جذب آب و ابعاد آزمایش می شوند. آزمایشگاه های کارخانه نمونه هایی از هر محموله را برای تست های دقیق تر جدا می کنند. آجرهایی که استاندارد لازم را داشته باشند به عنوان محصول درجه یک دسته بندی می شوند. آجرهای باکیفیت پایین تر ممکن است برای مصارف غیرسازه ای عرضه شوند. این درجه بندی به مشتریان کمک می کند محصول مناسب پروژه خود را انتخاب کنند.
بسته بندی و انبارش
آجرهای درجه بندی شده معمولا روی پالت های چوبی یا فلزی چیده و با نایلون یا تسمه محکم می شوند. این بسته بندی از آسیب دیدن آجرها در حین جا به جایی جلوگیری می کند. انبار کردن باید در فضایی خشک و دور از رطوبت زیاد انجام شود. چیدمان صحیح پالت ها در انبار امکان دسترسی و بارگیری راحت تر را فراهم می کند. برخی کارخانه ها بر اساس نوع و اندازه آجر، بخش های جداگانه ای را در انبار اختصاص می دهند.
حمل و نقل به بازار مصرف
مرحله پایانی تولید آجر، بارگیری و ارسال محصول به فروشگاه ها یا کارگاه های ساختمانی است. کامیون ها و وسایل حمل سنگین معمولا برای جا به جایی حجم بالای آجر استفاده می شوند. رعایت اصول بارگیری صحیح از شکستن یا آسیب دیدن آجرها در مسیر جلوگیری می کند. فاصله کارخانه تا مقصد نیز در هزینه نهایی محصول تأثیر مستقیم دارد. برخی کارخانه ها خدمات حمل و نقل را به صورت مستقیم به مشتریان ارائه می دهند.
امیدواریم مطالب این مقاله برای شما مفید بوده باشد، در پایان به شما پیشنهاد می کنیم مقالات مراحل تولید پلاستیک، مراحل تولید کارتن و مراحل تولید چوب را نیز مطالعه فرمایید.
منبع : آرگا